大功率设备运行一段时间后突然死机,断电冷却再开机又正常了。换到空调房里没事,一到高温环境或者满载运行就频繁保护停机。
这种问题排查起来很折磨人 —— 测电源正常,测信号正常,测通信正常。看起来什么都好,但设备就是用不住。
根源可能藏在一个容易被忽略的地方:厚铜板的局部铜厚不均匀。
01 问题是怎么暴露的
大功率设备有一个共同特征:主控板上要跑大电流。
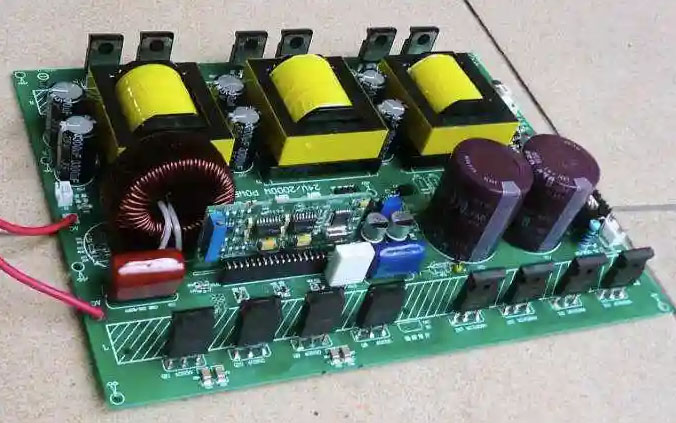
大电流意味着走线要宽、铜厚要够。普通 1 盎司铜箔的载流能力有限,大功率设备通常会用到 2 盎司、3 盎司甚至更厚的铜箔。铜越厚,走线电阻越小,导通损耗越低,发热越少。
但厚铜板有一个制造上的难点:铜厚均匀性不好控制。
厚铜板的铜箔本身在压合前就有厚度公差,压合过程中的流胶和树脂填充也会影响局部铜厚。到了蚀刻工序,厚铜的蚀刻因子跟薄铜完全不同 —— 蚀刻液在厚铜区域的流动特性、侧蚀程度、蚀刻速率都跟薄铜区域有差异。如果蚀刻参数没有针对厚铜做专门优化,就会出现局部铜厚偏薄或者偏厚的情况。
铜厚偏薄的区域,电阻比设计值大。大电流流过时,这个区域的发热量明显高于其他位置。温度升高后,铜的电阻进一步增大,发热进一步加剧。局部温度快速上升,触发热保护,设备死机。冷却后温度降下来,保护解除,又能开机运行。然后循环往复。
表面上看是 “高温死机”,实际上是局部铜厚不均导致的热点问题。
02 为什么厚铜板铜厚不均会导致频繁保护停机
铜厚不均带来的问题不是均匀发热,而是局部热点。
• 热点区域的温度远高于整体。 整板平均温度可能只有五六十度,但铜厚偏薄的那段走线温度可能已经超过一百度。设备的温度传感器通常贴在整板环境附近,读到的温度是 “平均温度”,根本反映不了热点的真实状况。软件看到温度正常,但热点位置的器件或焊点已经快撑不住了。
• 保护动作越来越频繁。 铜厚偏薄的区域在大电流下的热积累速度比正常区域快得多。设备运行时间越长,热点温度越高。第一次可能运行几小时才触发保护,第二次可能几十分钟就停机。用户感觉设备 “越来越容易死机”,实际上是热点区域的铜箔在反复热循环中性能持续劣化。
• 焊点可靠性同步下降。 热点区域的温度循环幅度大,焊点承受的热应力也大。厚铜区域的焊点在反复膨胀收缩中容易产生裂纹。裂纹初期不影响导通,但接触电阻增大,发热进一步加剧。最终焊点开裂,设备彻底不工作。
03 怎么排查铜厚均匀性问题
排查这类问题,常规手段很难发现。
1. 用热像仪扫描。 这是最直接的方式。设备满载运行时,用红外热像仪扫描主控板,观察温度分布。正常的板子温度分布相对均匀,热点温差不会太大。如果发现某一段走线或某个区域的温度明显高于周围,就要怀疑铜厚均匀性。
2. 切片分析。 取问题板做金相切片,在显微镜下测量不同位置的铜厚。沿着大电流走线取多个截面,对比实际铜厚和设计值的偏差。如果偏差超出允差范围,基本可以确认是铜厚不均的问题。
3. 四探针测试。 用四探针测试仪测量不同位置的方块电阻,间接推算铜厚分布。这种方法不用破坏板子,适合批量抽检。
4. 对比不同批次的板子。 如果同一批板子问题集中,其他批次正常,说明问题出在 PCB 制造环节的批次一致性上。不同批次的蚀刻参数、电镀均匀性、压合工艺可能有差异。
04 怎么解决:从 PCB 制造端入手
铜厚不均的根源在 PCB 制造,解决也要从制造端入手。
• 统一铜厚管控标准。 厚铜板的铜厚公差要求要比普通板更严格。设计文件里要明确标注铜厚要求,不能只写 “2 盎司” 就完了。要注明允差范围,比如 ±10% 还是 ±15%。PCB 厂在生产时要按这个标准做过程能力验证,确保整板铜厚在允差范围内。
• 优化蚀刻工艺。 厚铜板的蚀刻不能照搬薄铜的参数。蚀刻液浓度、温度、喷淋压力、传送速度都要针对厚铜做调整。对于局部铜厚差异大的板子,可以考虑分区域调整蚀刻参数,或者采用多次蚀刻的方式逐步达到目标厚度。蚀刻后的铜厚检测要作为关键工序管控点。
• 电镀均匀性改善。 如果厚铜是通过电镀加厚的,电镀槽的电流分布、阳极布局、添加剂浓度都会影响镀层均匀性。优化电镀参数,增加辅助阳极或屏蔽板,可以改善板面不同位置的镀层厚度均匀性。
• 压合工艺优化。 厚铜板的压合要控制树脂流动和填充。树脂流动不均会导致局部铜箔受力不均,压合后铜厚出现差异。调整压合温度曲线、压力分布、升温速率,可以改善铜厚均匀性。
• 来料检验加严。 厚铜板进厂时要做铜厚抽检,用四探针或切片方式确认不同位置的铜厚是否在允差内。不合格的批次直接退回,不能流入 SMT 产线。
05 设计端能做什么
除了制造端管控,设计端也可以做一些优化来降低风险。
• 大电流走线留足余量。 设计时按铜厚下限计算载流能力,而不是按标称值。如果标称 2 盎司、允差 ±15%,那设计时就要按 1.7 盎司来算。这样即使实际铜厚偏下限,也不会因为载流不足而异常发热。
• 关键走线做温度仿真。 在 Layout 阶段用热仿真工具分析大电流走线的温升,识别可能的局部热点。如果仿真结果显示某段走线温度偏高,可以通过加宽走线、增加散热过孔、铺铜等方式优化。
• 温度传感器布置在热点附近。 整板环境温度传感器反映不了热点状况。在大电流走线附近、功率器件下方等位置增加温度监测点,可以更早发现局部过热。
• 留出降额空间。 设备的最大工作电流不要贴着 PCBA 的载流极限设计。留出一定的降额空间,即使铜厚有波动,也不会因为裕量不足而频繁触发保护。
写在最后
大功率设备高温死机、冷却恢复,表面看是热设计问题,根源可能在 PCB 制造的一致性上。厚铜板的铜厚均匀性,是一个容易被忽略但影响很大的变量。
在电子制造领域,具备 PCBA 方案设计与整机制造 ODM 服务能力的服务商,在厚铜板加工、大电流走线设计、热管理验证方面拥有同类项目工程经验。高温死机故障表现形式多样,但硬件底层工程逻辑相通:铜厚怎么控、蚀刻怎么优化、热源怎么分散、裕量怎么留,都是硬件设计的核心基础能力。具备相关技术储备的 ODM 服务商,依托成熟技术平台,可提供大功率设备 PCBA 方案设计与整机代工服务。
有大功率设备 PCBA 方案设计或整机代工需求,欢迎私信对接评估。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905