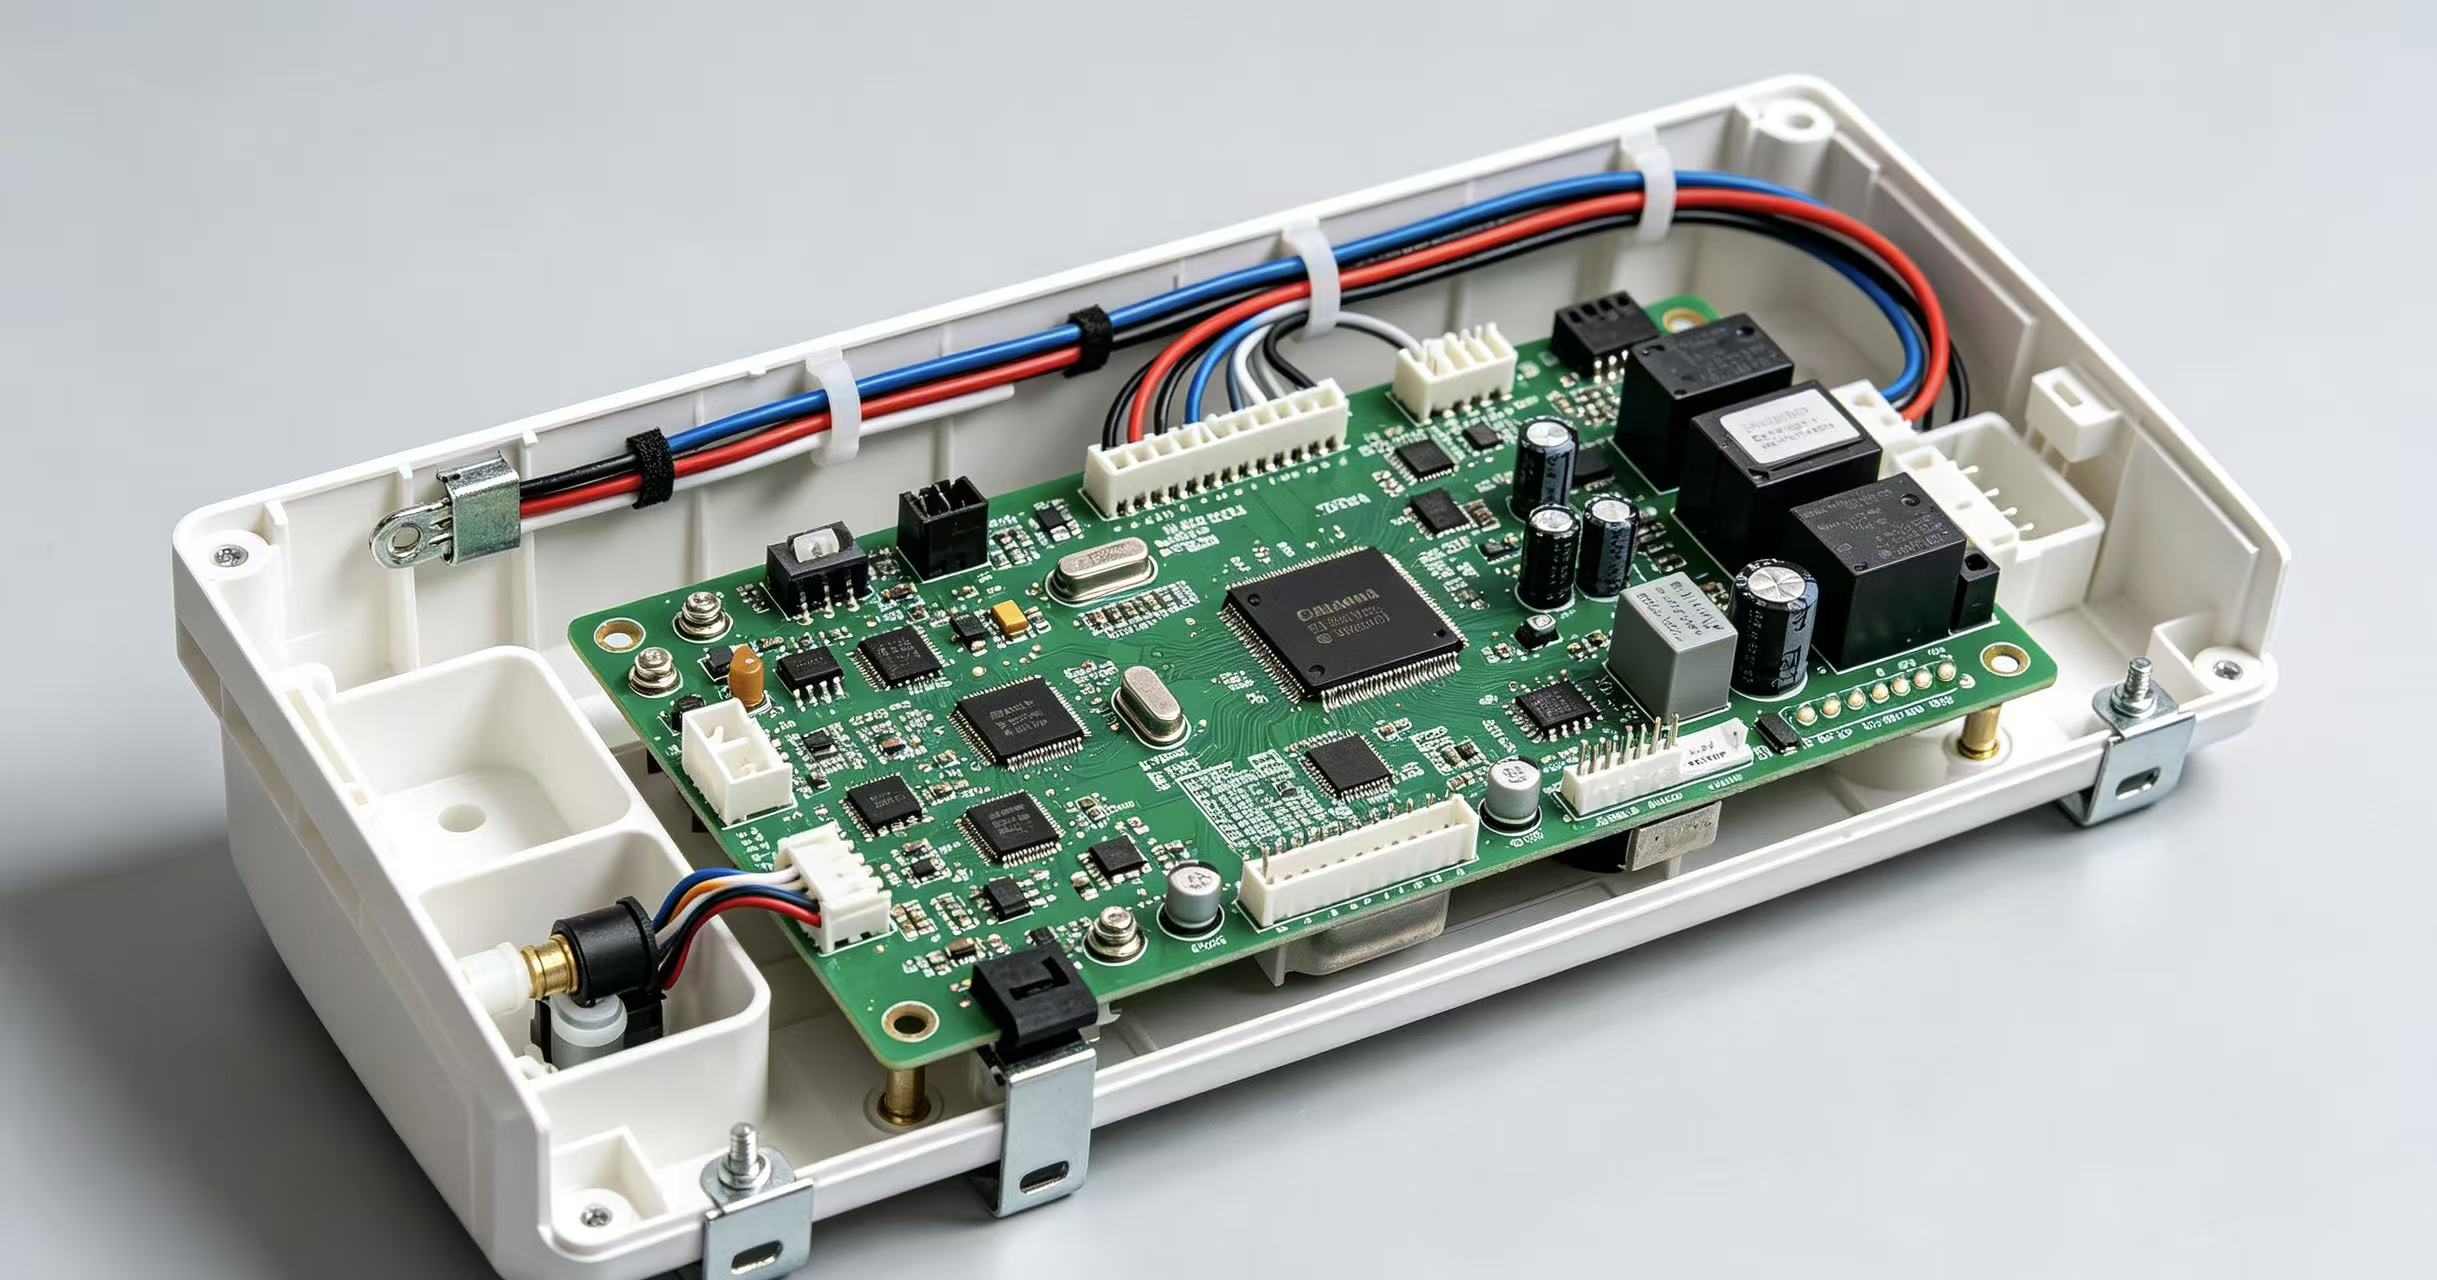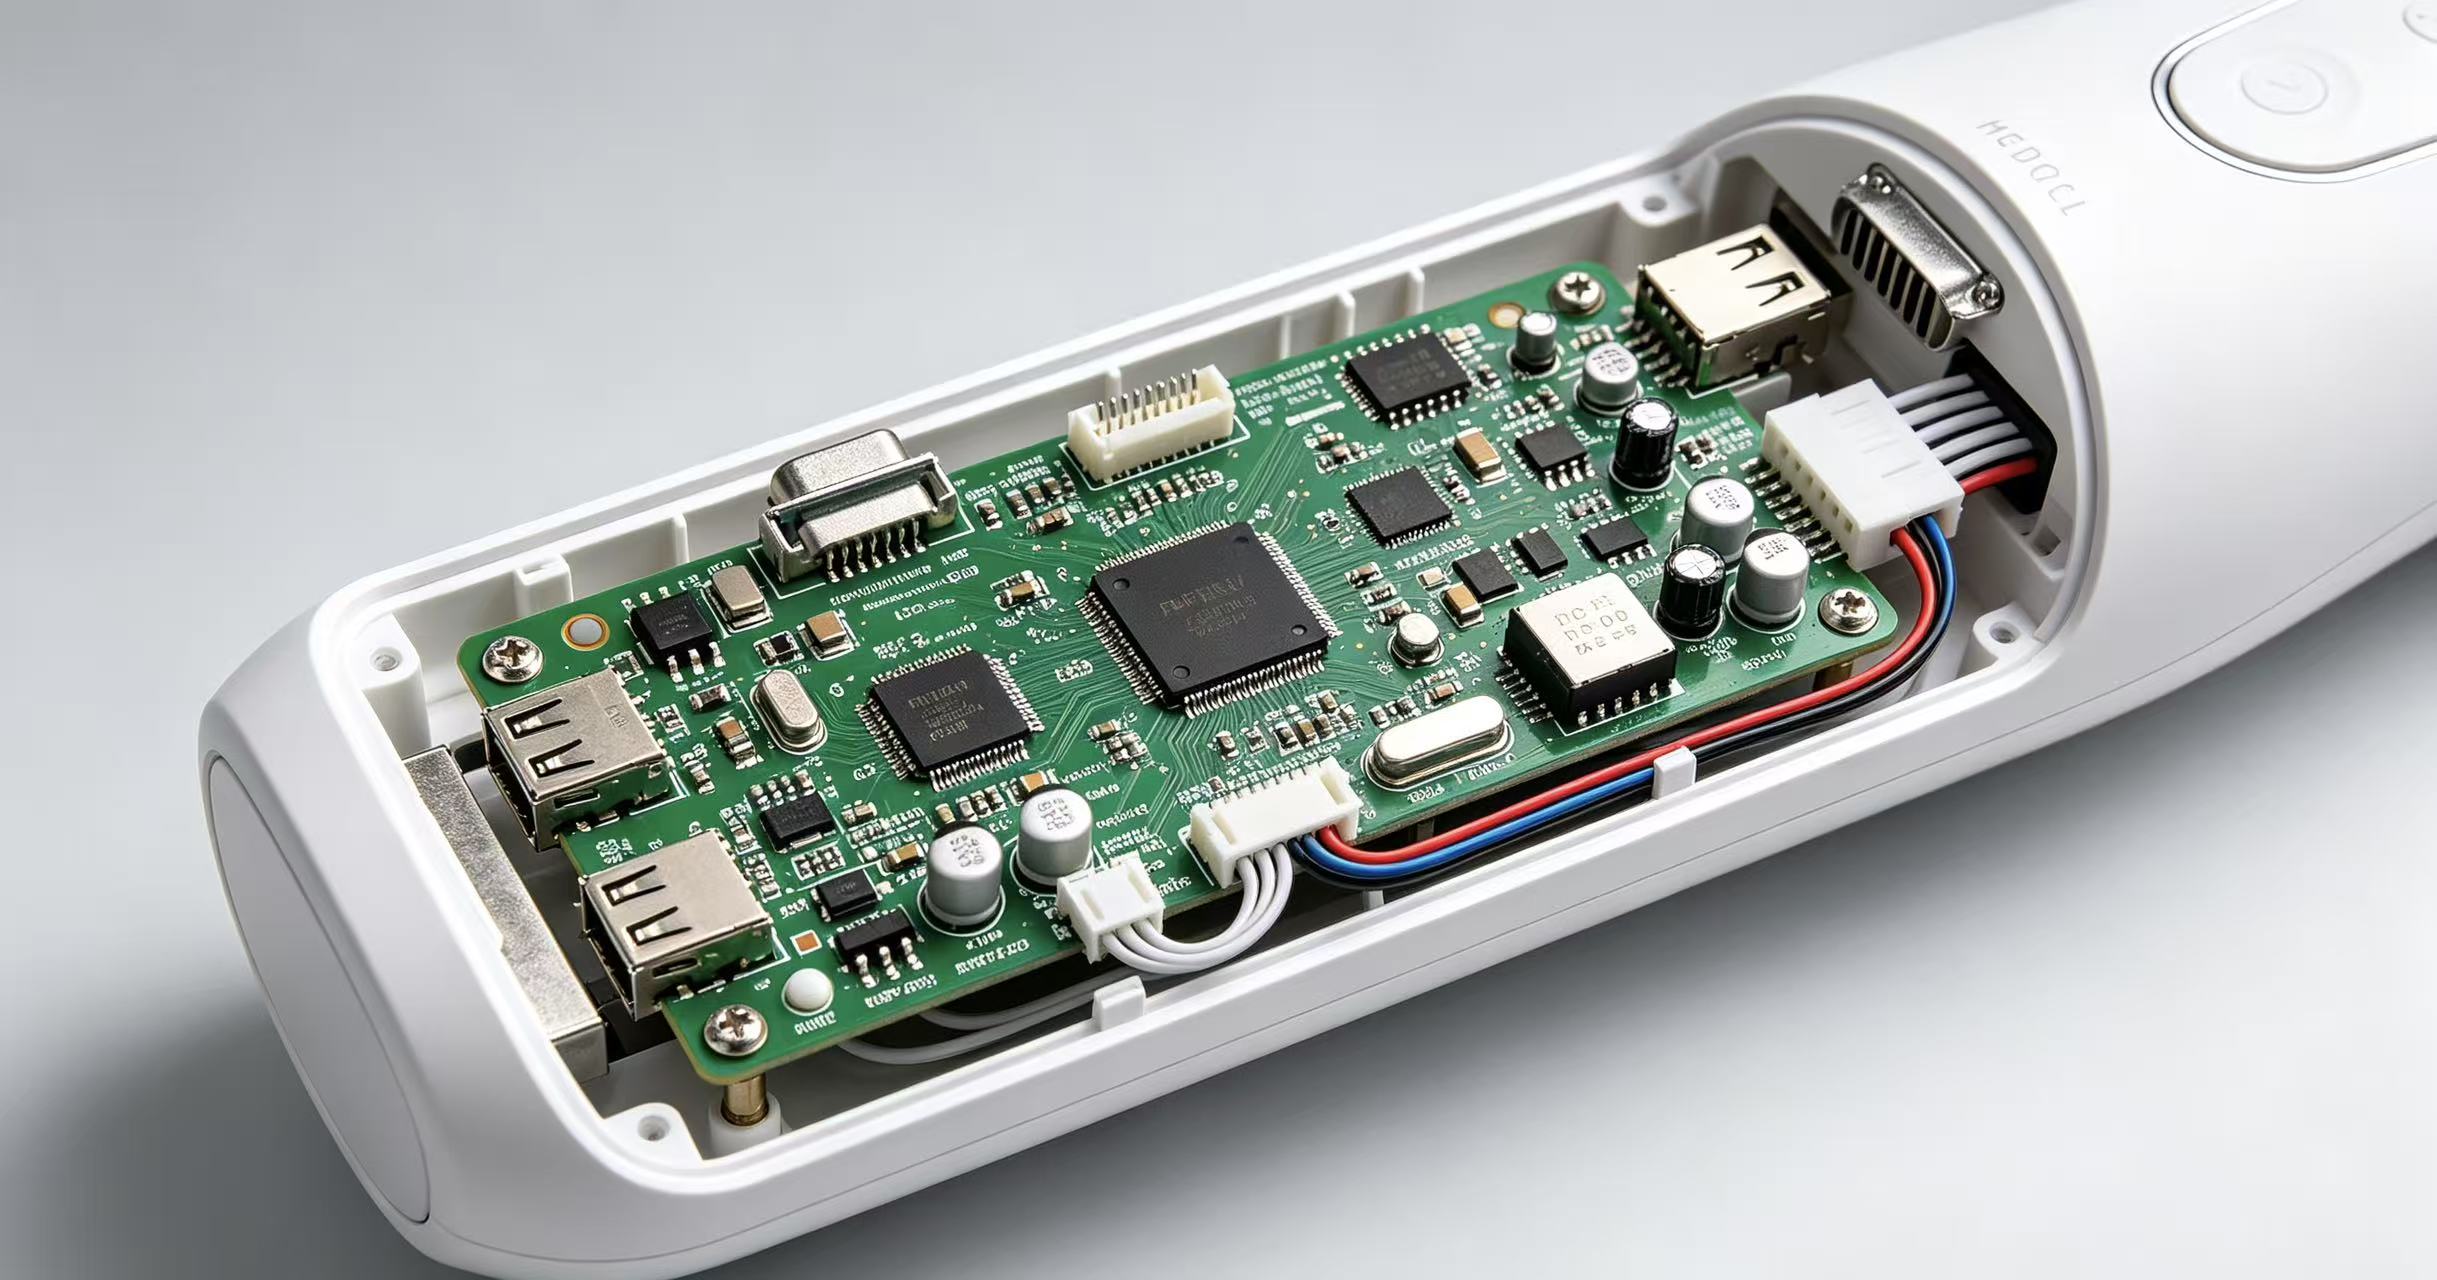
PCBA腐蚀失效,是电子制造里典型的“慢病”。
板子出厂各项测试全部合格,外观无异常。客户使用数周至数月后,间歇性故障开始出现。拆解可见焊点发黑、铜箔氧化发绿,故障定位为腐蚀造成开路或漏电。
腐蚀发生必须同时具备两个条件:离子污染 + 水分。离子污染源包括助焊剂残留、清洗不良、人手汗渍、环境沉降污染物;水分来源于环境高湿、温循产生凝露、整机密封失效。二者共存,在电场作用下发生电化学迁移,最终引发腐蚀失效。 排查溯源需要顺着助焊剂残留,一直追踪到使用环境湿度。
并非板面变色、氧化就等于腐蚀,先要锁定失效模式。
1. 外观检查:典型特征:焊点发黑、铜箔绿/蓝绿色腐蚀产物、引脚腐蚀、走线出现枝晶。腐蚀产物多聚集在焊盘边缘、元件底部、引脚根部这些容易积存残留物的位置。
2. 电性能表现:局部绝缘电阻下降、漏电流变大,电阻漂移;严重发生开路、短路;故障多呈间歇性,随温湿度变化加重或减轻。
3. 失效分析手段:切片观察截面形貌;SEM扫描电镜+能谱,确认铜的氯化物、硫化物等腐蚀产物;离子色谱定量分析板面各类离子残留浓度。
助焊剂是PCBA最主要的离子污染来源。 焊接过程中助焊剂清除氧化、保护焊料。焊接完成后,有机酸、卤素、胺类等活性物质如果未清除干净,受潮之后电离,形成导电电解质,加速电化学腐蚀。
免清洗≠零残留 免清洗锡膏/助焊剂,只是残留物腐蚀性较低、符合标准阈值,不是完全没有离子残留。高密度板、元件底部缝隙,助焊剂很难完全挥发,在工控、车载、户外等高可靠性产品中,依旧存在腐蚀隐患。
波峰焊助焊剂喷涂量大,喷涂过量、喷涂不均会加剧残留;如果省略清洗或清洗不到位,风险进一步放大。
清洗效果不能只靠肉眼判断。需要离子色谱检测离子残留、表面绝缘电阻SIR测试验证。清洗液老化、清洗时间/温度不足、清洗后干燥不充分,都会造成清洗失效。
助焊剂离子污染相当于“火药”,水分就是“引信”。缺少水分,离子无法电离迁移,腐蚀很难发生。
车间、仓储、运输、终端使用环境湿度偏高,板面形成薄水膜,溶解离子污染物。
温度循环凝露:设备温度低于环境露点,板面直接凝结液态水。液态水会极大加速腐蚀,车载、户外、工业设备属于高发场景。
三防涂覆缺陷:涂层针孔、气泡、漏涂,水汽依旧可以侵入;涂覆前板面未清洁,污染物被封在涂层底下,会加速内部腐蚀。外壳密封圈老化失效,水汽直接进入整机内部。
腐蚀性气体:沿海盐雾、工业硫化物、腐蚀性气体,遇潮湿环境直接侵蚀铜、焊料,加剧腐蚀。
很多腐蚀隐患,在设计阶段就已经埋下。
1. Layout设计:走线间距过小,离子迁移距离短;焊盘缺少阻焊隔离;过孔未塞孔藏污纳垢;元件底部没有清洗通道,助焊剂残渣无法冲洗出去。
2. 清洗工艺选型:免清洗、半水洗、水洗、溶剂清洗,对应不同残留等级。高可靠性产品优先水洗或溶剂清洗,并做清洁度验证,工艺要匹配整机使用工况。
3. 三防涂覆管控:涂覆前板面洁净干燥;厚度均匀完整;连接器、测试点、散热区域做好遮蔽;完成固化度、附着力验证。
4. 全流程物料与人机管控:锡膏助焊剂规范存储;车间温湿度管控;作业佩戴手套,杜绝手汗污染;包装材料干燥洁净,避免仓储运输引入污染物。
腐蚀失效要把故障板和生产记录关联定位根因。
· 批次追溯:调取失效板的物料批次、焊接、清洗、三防、测试记录,对比良品批次,寻找工艺差异点。
· 离子污染对比测试:故障板与同批次良品做离子色谱,对比离子种类与浓度,判断是否为清洗、助焊剂带来的污染。
· 环境应力复现:湿热、温度循环、盐雾测试复现故障,评估是个别板子问题,还是系统性设计工艺缺陷。
· 表面绝缘电阻SIR测试:湿热条件下检测绝缘电阻,定位高腐蚀风险区域。
腐蚀防控需要同时阻断离子污染源和水汽两条路径。
1. 管控离子污染:依据产品可靠性等级选择清洗方案;清洗后做离子污染检测;合理选用免清洗材料;全流程避免手汗、外来污染物。
2. 管控水汽侵入:三防涂覆保证洁净底材与完整覆盖;整机密封、密封圈耐老化设计;潮湿、频繁凝露设备考虑透气阀、除湿方案;管控仓储运输防潮。
3. 设计优化:放大走线安全间距;焊盘增加阻焊隔离;过孔塞孔;布局预留元件底部清洗通道;DFM将腐蚀风险纳入评审项。
4. 制造管控:定期更换清洗液,维护清洗设备;三防工艺做验证;车间温湿度监控;留存清洁度、涂覆质量记录。
PCBA腐蚀失效,是离子污染、水分、电场三者共同作用的结果,极少由单一因素造成。
失效分析确认腐蚀类型,离子色谱锁定污染来源,环境测试确认水分诱因,生产记录定位工艺偏差,才能找到真实根因。 防控腐蚀,清洗、三防涂覆、环境管控、硬件设计要协同发力,切断离子 水汽腐蚀链条。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905