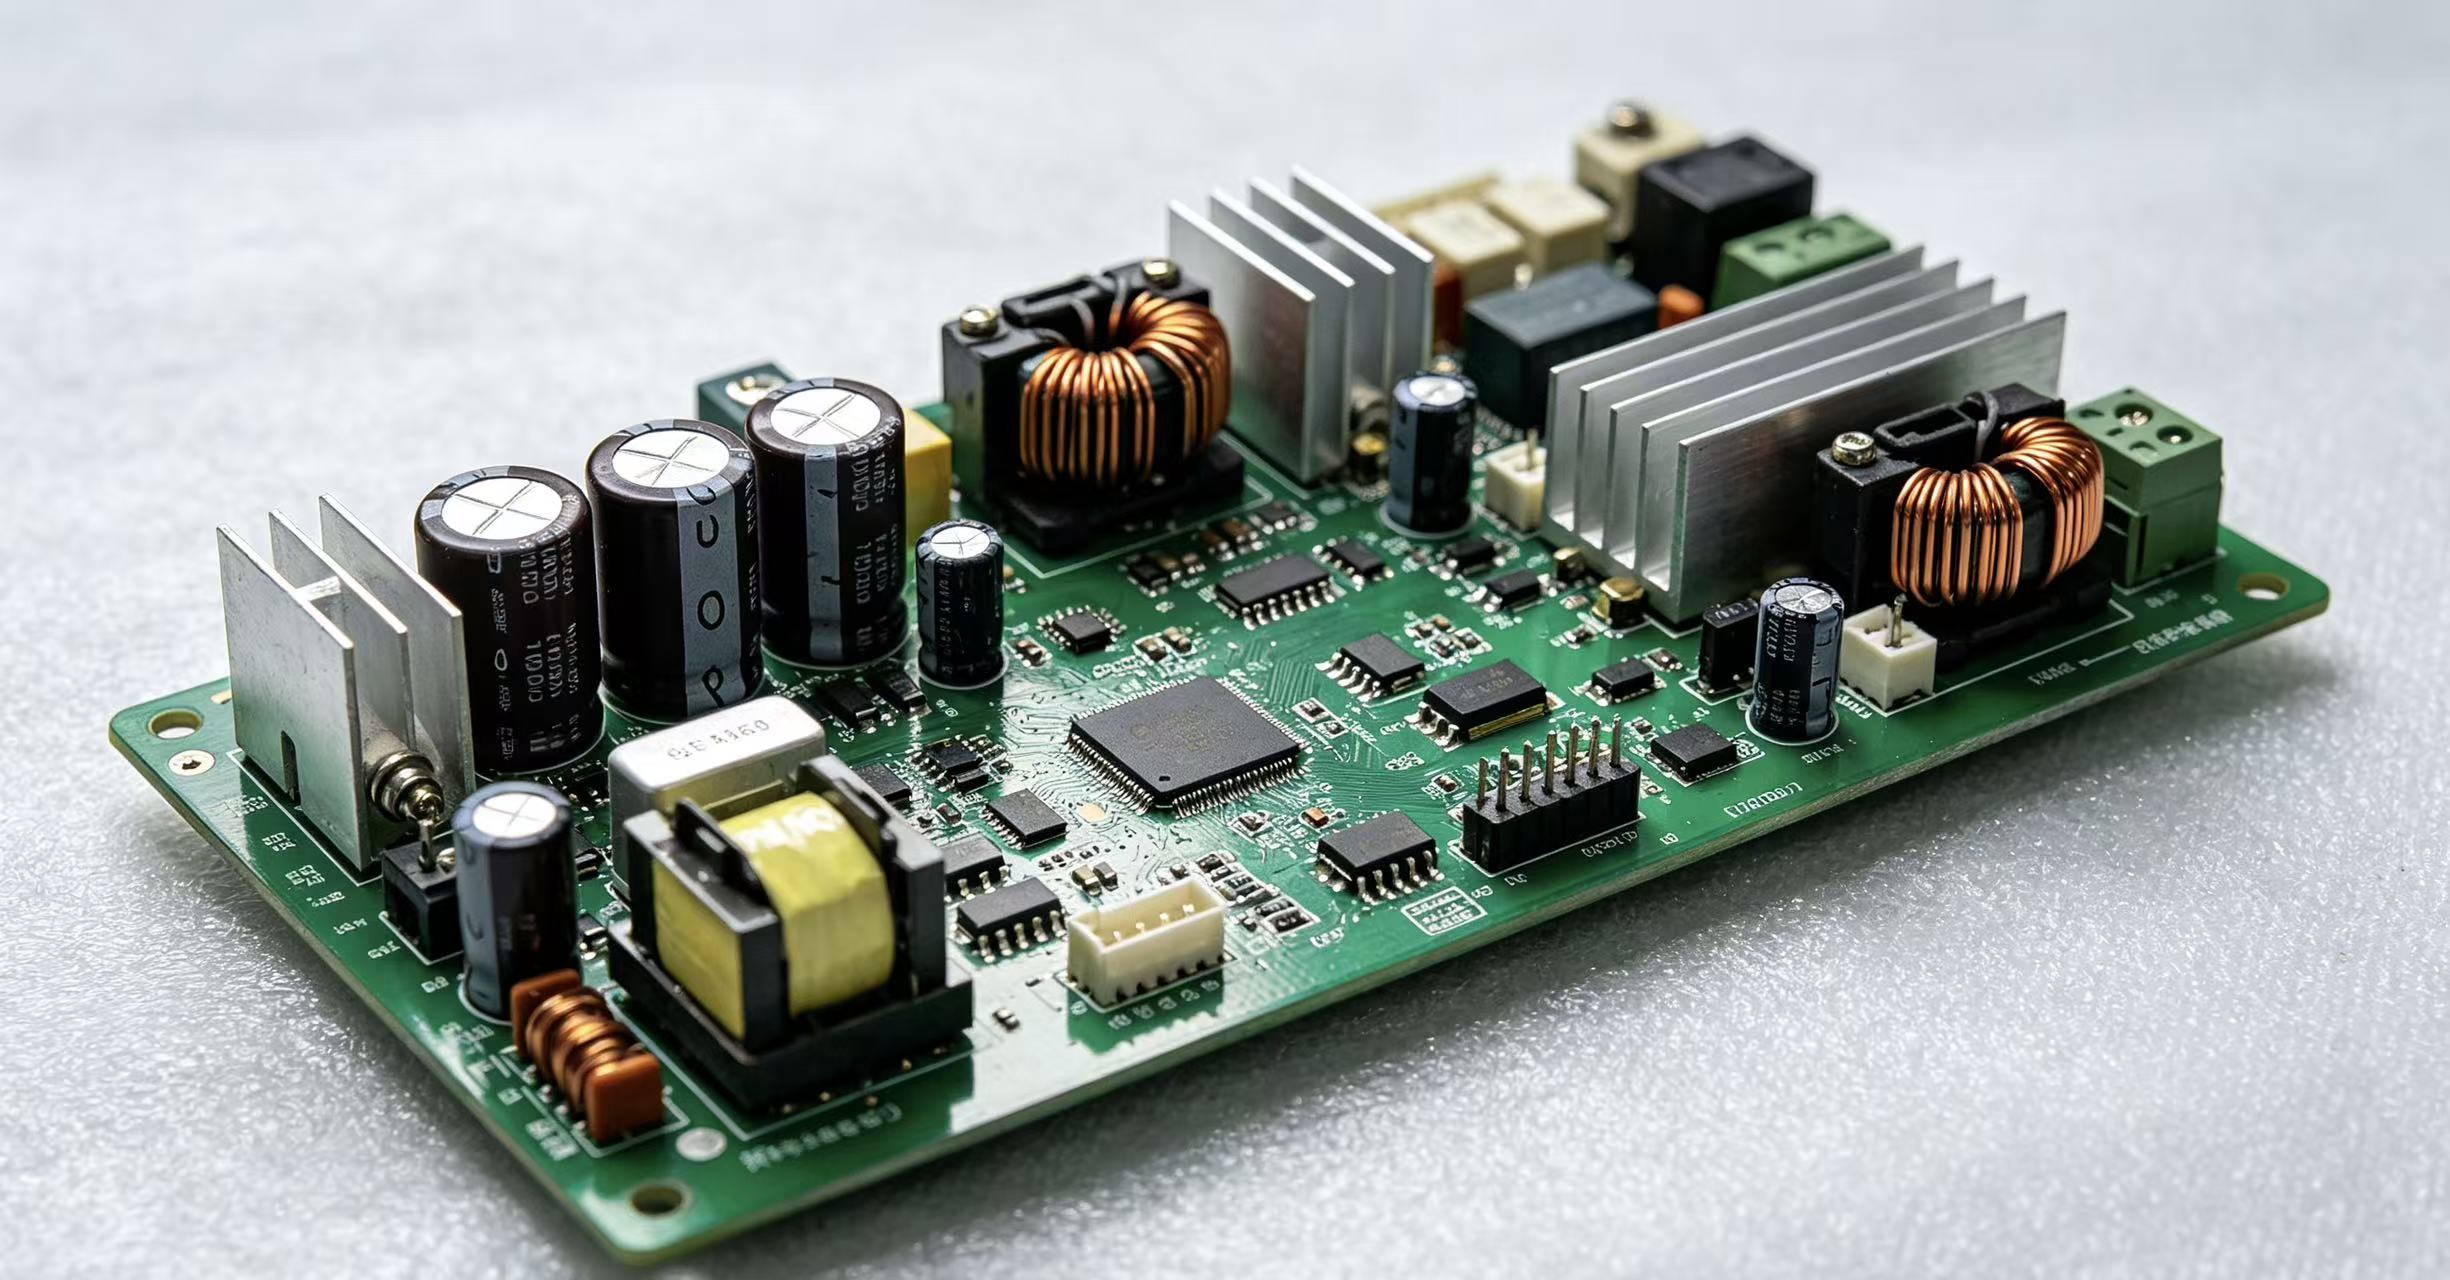
PCBA 组装整机,打螺丝工序看似简单:板子装入外壳,对准螺丝孔,电动起子拧紧即可。作业指导书仅一行描述,产线操作仅几秒钟,但暗藏不小的机械失效风险。
螺丝锁紧造成 PCB 开裂,是 PCBA 组装非常常见的机械故障。很多裂纹产线很难发现,流入市场后才暴露问题。
01 失效的三种表现形式
1. 锁紧瞬间直接开裂:电动起子扭矩过大,螺丝下压应力超出板材承受极限,螺丝孔周边立刻产生裂纹。部分裂纹过于细微,没有全检就直接流转下一工序。
2. 延迟开裂(最常见):锁紧时板子外观完好,但螺丝孔周边树脂、铜箔已经产生微损伤。经过运输震动、温度循环,微裂纹持续扩展形成贯穿裂纹,设备在客户端出现时好时坏的间歇性故障。
3. 隐蔽孔壁裂纹:裂纹藏在螺丝孔内部,板面肉眼看不出。孔壁铜箔与树脂分离,通电暂时导通;受震动、温度变化后接触电阻变大,最终开路。只有金相切片才可以识别该缺陷。
02 螺丝锁附造成 PCB 开裂底层机理
• 扭矩转为压力:螺丝扭矩转化为向下压力,集中作用在螺丝头和 PCB 接触区域,压力超标直接压坏基材。
• 螺丝孔应力集中:开孔会削弱板材截面积,孔周边应力显著更高;周边如果还有过孔、走线、器件,应力会进一步放大。
• 板材 Z 轴热膨胀:回流焊后板材存在残余内应力,锁附压力叠加残余应力,孔壁极易分层开裂。
• 多层板风险更高:多层板树脂与铜箔交替堆叠,层间结合力属于薄弱点,层数越多,层间剪切开裂风险越大。
• 薄板更容易受损:板厚越小抗弯刚度越低,同等锁紧力下变形更大,例如 0.8mm 板材远比 1.6mm 板材更容易裂。
03 设计阶段埋下的风险点
1. 螺丝孔距离板边过近,孔周基材截面积不足;
2. 螺丝孔紧邻走线、元器件,应力拉扯造成走线断裂、焊点开裂;
3. 外壳支撑柱设计缺陷,锁附压力集中在小范围,缺少受力分散结构;
4. 螺丝孔靠近 V‑CUT 分板边,分板后板边本身强度下降;
5. 板材选型忽略机械强度,部分高 Tg 板材脆性偏大,锁附容易开裂。
04 组装环节常见操作问题
• 电动起子扭矩凭经验设置,扭矩过大,没有针对板厚、螺丝规格做验证;
• 使用手动起子,完全依靠手感,锁紧力一致性差;
• 缺少平垫圈,螺丝头直接压 PCB,接触面积小,局部压强高;
• 多颗螺丝顺序锁紧,受力不均衡,应采用对角交替锁附;
• 锁紧转速过快,瞬间冲击产生很高应力峰值。
05 排查与预防方案
设计端
核对螺丝孔与板边、走线、器件的安全间距;确认外壳支撑结构;薄板、多层板提前评估锁附应力;板材选型兼顾机械强度。
来料端
把控 PCB 板材 Tg、CTE、层间结合力,必要抽检弯曲、层间剥离强度。
组装端
定期校准扭矩测试仪;增加垫圈;执行对角锁紧;薄板产品增加支撑柱、压板工装分散应力。
验证端
使用应变片测试锁附应变;开展温度循环 + 振动可靠性测试;失效样品做金相切片,定位裂纹根因。
06 组装完成后的检测手段
仅靠通电功能测试无法检出隐性裂纹,需要增加专项检测:
1. 外观加严检查:螺丝孔周边发白、裂纹、分层、板边崩缺;
2. X‑Ray 检测:高可靠性产品检查孔壁内部铜层裂纹;
3. 微电阻对比测试:锁附前后比对螺丝孔附近网络电阻,识别微损伤;
4. 温度循环验证:加速隐性裂纹暴露。
写在最后
螺丝锁附开裂,看似简单,却涉及材料力学、结构设计、组装工艺多维度。很多故障不在工厂暴露,等到售后批量失效,已经造成较大损失。
具备 PCBA 方案设计与整机制造能力的 ODM 服务商,会在板材选型、结构应力评估、组装工艺、检测标准上建立完整管控流程。应力分散、扭矩管控、板材选型、检测加严,这些硬件底层能力可以复用在各类硬件项目。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905