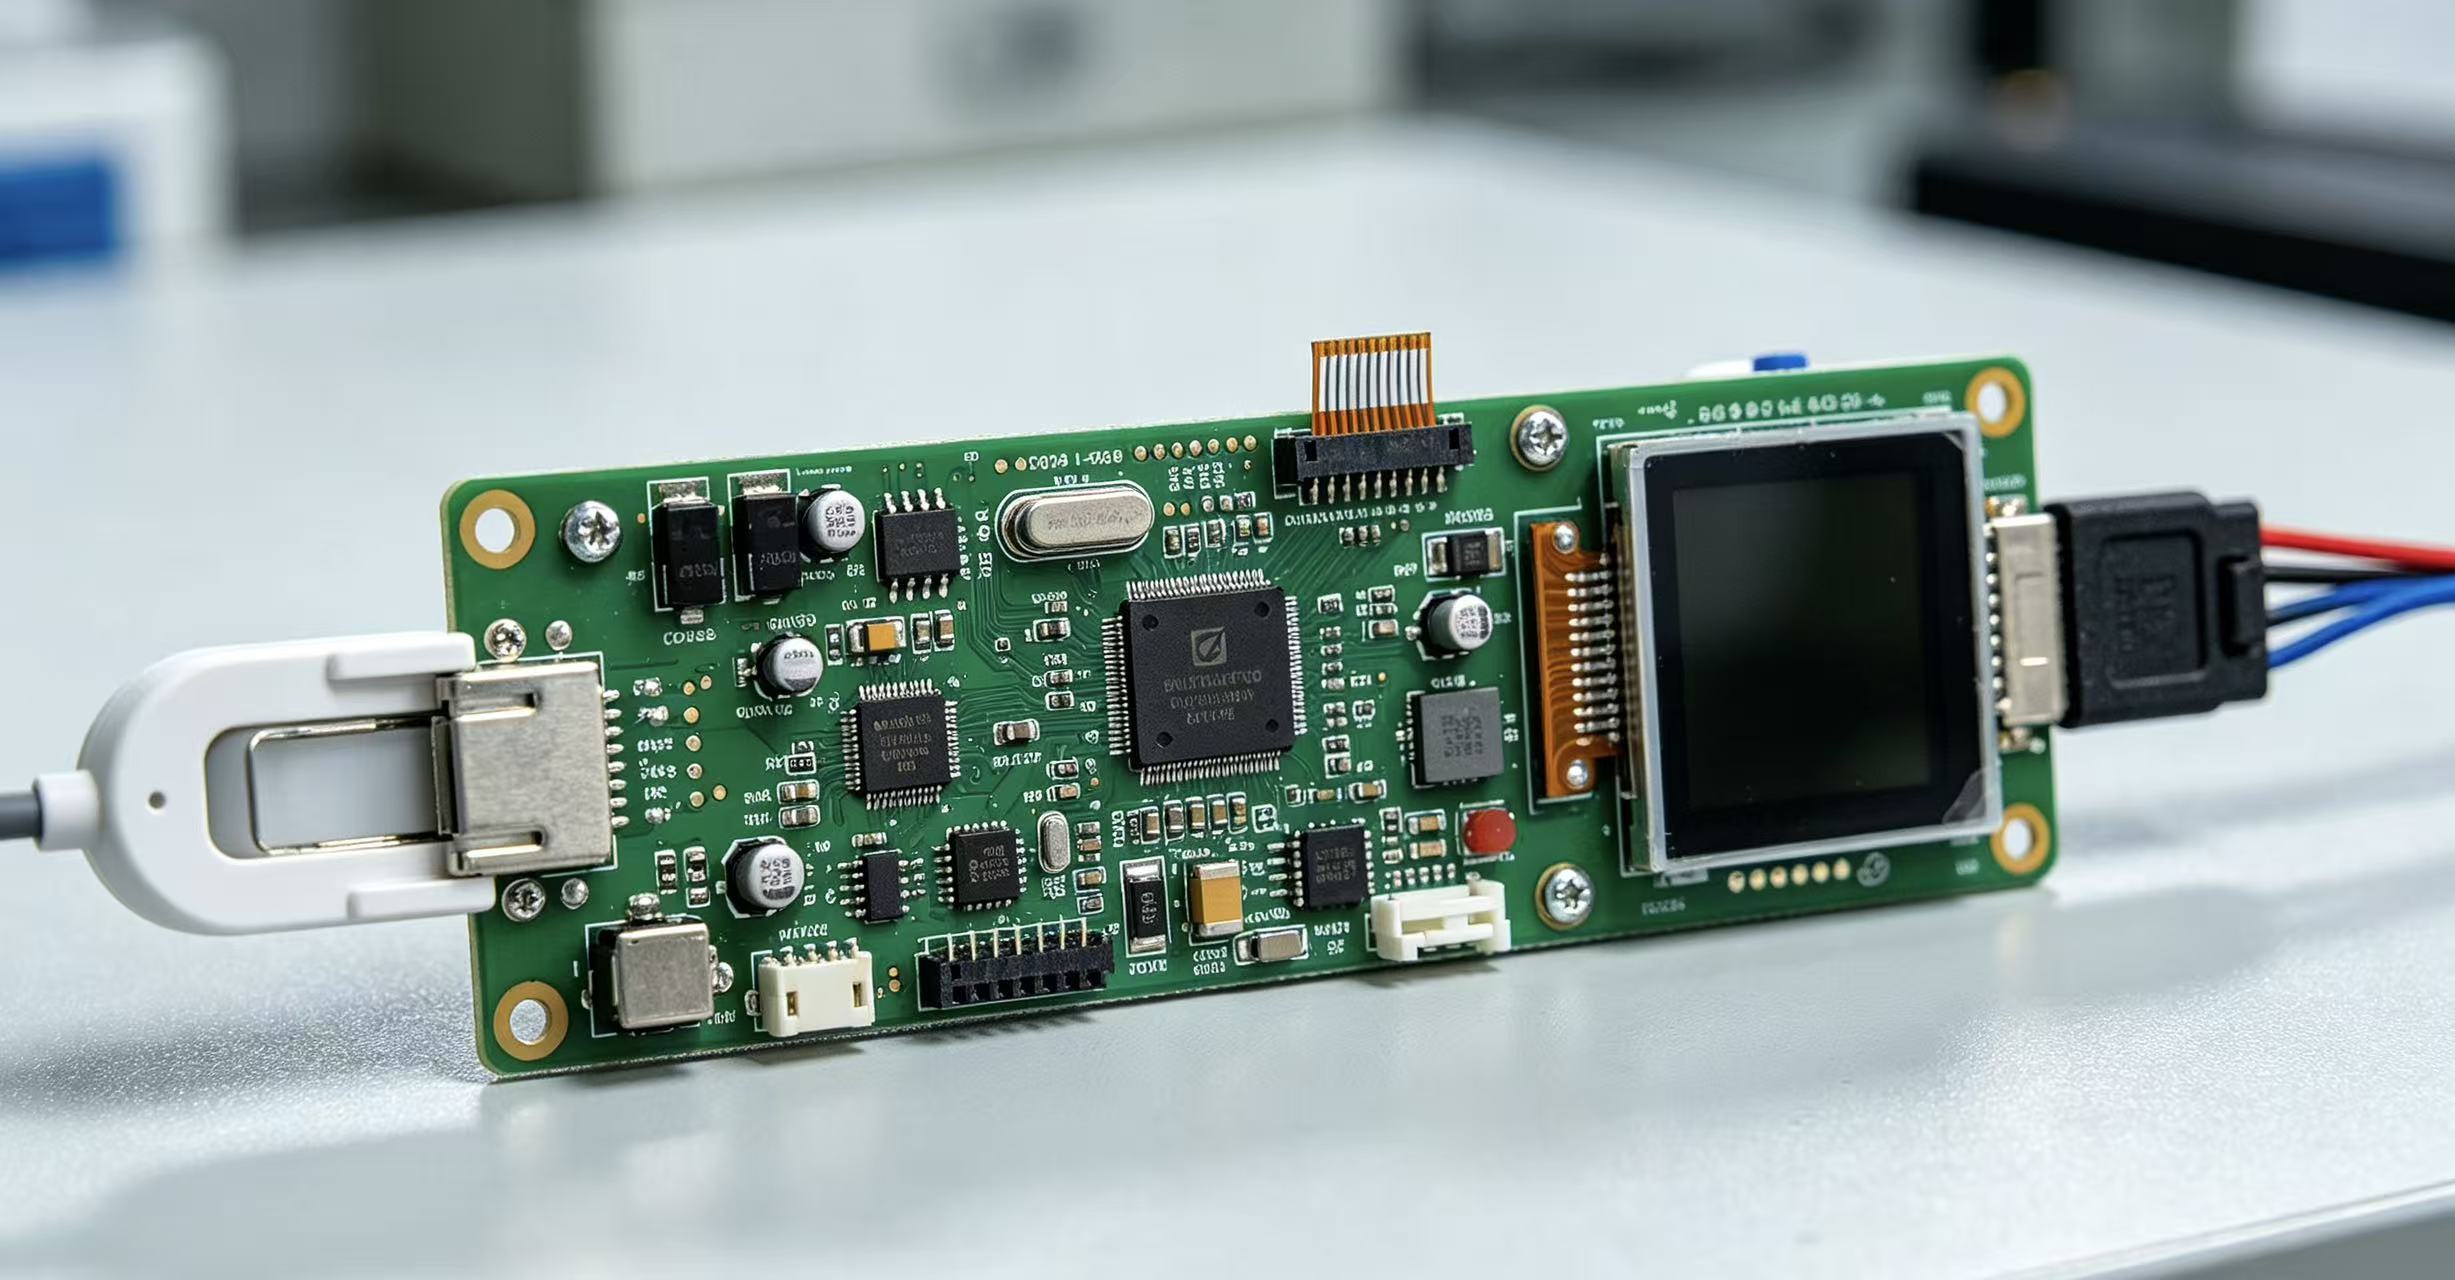
AOI批量漏检属于SMT品质高危问题。少量漏检可以归为偶然波动,一旦出现批量漏检,代表整套外观检测体系失效。不良品流入后段ICT、FCT也未必能全部拦截,极易流转到客户端引发批量售后。很多时候AOI本身已经拍下图像,只是程序没有识别缺陷,直接判定PASS。
排查遵循:先定位漏检特征 → 程序封装库 → 视觉光源硬件 → 参数闭环 → 人员复判流程 → 检测策略盲区 → 验证固化。
先收集不良信息,锁定排查方向:
1. 缺陷类型:缺件、极性反、连锡、少锡、偏移、立碑、锡珠、引脚虚焊?不同缺陷算法适配方案不一样。
2. 不良分布:集中在某类元件、局部区域,还是整板随机出现?集中不良优先查元件库、局部检测框;随机不良优先查相机光源、全局阈值。
3. 发生时段:单一批次爆发,重点核对物料、程序版本、设备保养记录;长期持续漏检,说明程序底层逻辑存在短板。
4. 漏检模式:AOI完全无报警(算法没识别缺陷);还是有报警、人工误判放行(属于人员流程问题),两者根因完全不同。
程序是检出能力的基础,也是批量漏检最常见源头:
· 封装库与来料实物不匹配:元件尺寸、丝印位置、本体颜色、极性标记随供应商/批次变化,但元件库没有同步更新,AOI识别基准出错。
· 检测框、搜索范围不合理:检测框偏移、搜索窗口过小,元件偏移超差后无法被捕捉;窗口过大,误报爆炸,操作员疲劳,真缺陷被淹没。
· 判定阈值设置过松:焊点面积、锡膏占比、偏移公差、角度公差放得太宽,不良直接被判合格。阈值不能凭经验设置,需要结合工艺CPK、历史不良数据。
· 缺陷检测项缺失:像引脚根部虚焊、元件底部锡珠、微小立碑这类隐性缺陷,不会自动识别,需要手动新增算法检测项。
· 缺少不良样品验证:程序调试完成后,没有用标准NG样板做全缺陷覆盖验证,只拿良品调试,看着零误报,实际漏检严重。
AOI依靠成像识别缺陷,成像变了,原有参数全部失效:
· 镜头污染、助焊剂雾气附着、焦距漂移,焊点、细引脚细节模糊,微小缺陷无法识别;
· 环形光、同轴光、侧光源老化、亮度衰减、角度偏移,焊点反光特征改变,和程序调试时的成像不一致;
· 相机标定超期:像素、畸变、坐标校准失效,尺寸测量、偏移判定持续偏差;
· 遮光罩密封失效,车间环境光直射,图像明暗波动,稳定性变差。
AOI参数不是一次性调好就永久使用:
· 只追求压低误报,一味放宽阈值,代价就是漏检率上升;阈值收紧,误报暴涨,复判压力过载,形成恶性循环,必须做两者平衡;
· 不同产品混用一套参数:细间距QFN、0201小件、大电解焊点成像差异巨大,高密度板和普通板不能共用同一套判定参数;
· 参数变更无记录:调试人、时间、调整项、验证结果没有留档,出问题无法追溯,换线后问题反复复发;
· 没有持续读取AOI报警日志、客诉反馈数据,不会针对高频漏检缺陷定向优化算法。
AOI报警≠自动NG,人工复判环节是第二道风险点:
· 人员培训不足:分不清临界不良,虚焊、微少锡这类不明显缺陷容易被当成OK;
· 产线节拍压力大:报警量高、赶产能,操作员快速过图,人为漏判;
· 判定标准没有图文SOP:不同人员判罚尺度不一致,临界缺陷标准模糊;
· 报警、复判结果缺少统计,不知道哪一类缺陷最容易误判、漏判。
不是所有缺陷AOI都具备检测能力,要提前识别盲区:
· 天然视觉盲区:BGA底部、QFN散热焊盘下方、屏蔽罩内部、连接器底部引脚,相机光线无法抵达,AOI看不到,需要X-Ray补测;
· 检测项没有结合产品FMEA:产品核心风险点(比如极性反、虚焊)没有设置专项强检测;
· AOI、ICT、FCT测试范围没有协同:部分缺陷外观看不出、电测常温下正常,只靠AOI会漏掉,需要老化、X-Ray配合;
· 抽检模式风险:高可靠性产品如果采用AOI抽检,抽样比例不足,极易批量流出不良。
只盯着调参数,不去核对元件库、来料变更
单纯追求零误报,无底线放宽判定标准
程序只拿良品调试,不用不良样板验证
忽略AOI天然盲区,指望AOI检出所有缺陷
参数调试无记录,不良重复爆发,无法追溯
AOI批量漏检,是程序、硬件、参数、人员、检测策略共同作用的结果。 优先确认漏检缺陷类型与分布,再依次核查封装库程序、光源相机成像,平衡误报漏检阈值,规范人工复判,识别检测盲区并搭配其他测试手段,加上定期样板验证闭环,才能稳定控制漏检风险。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905