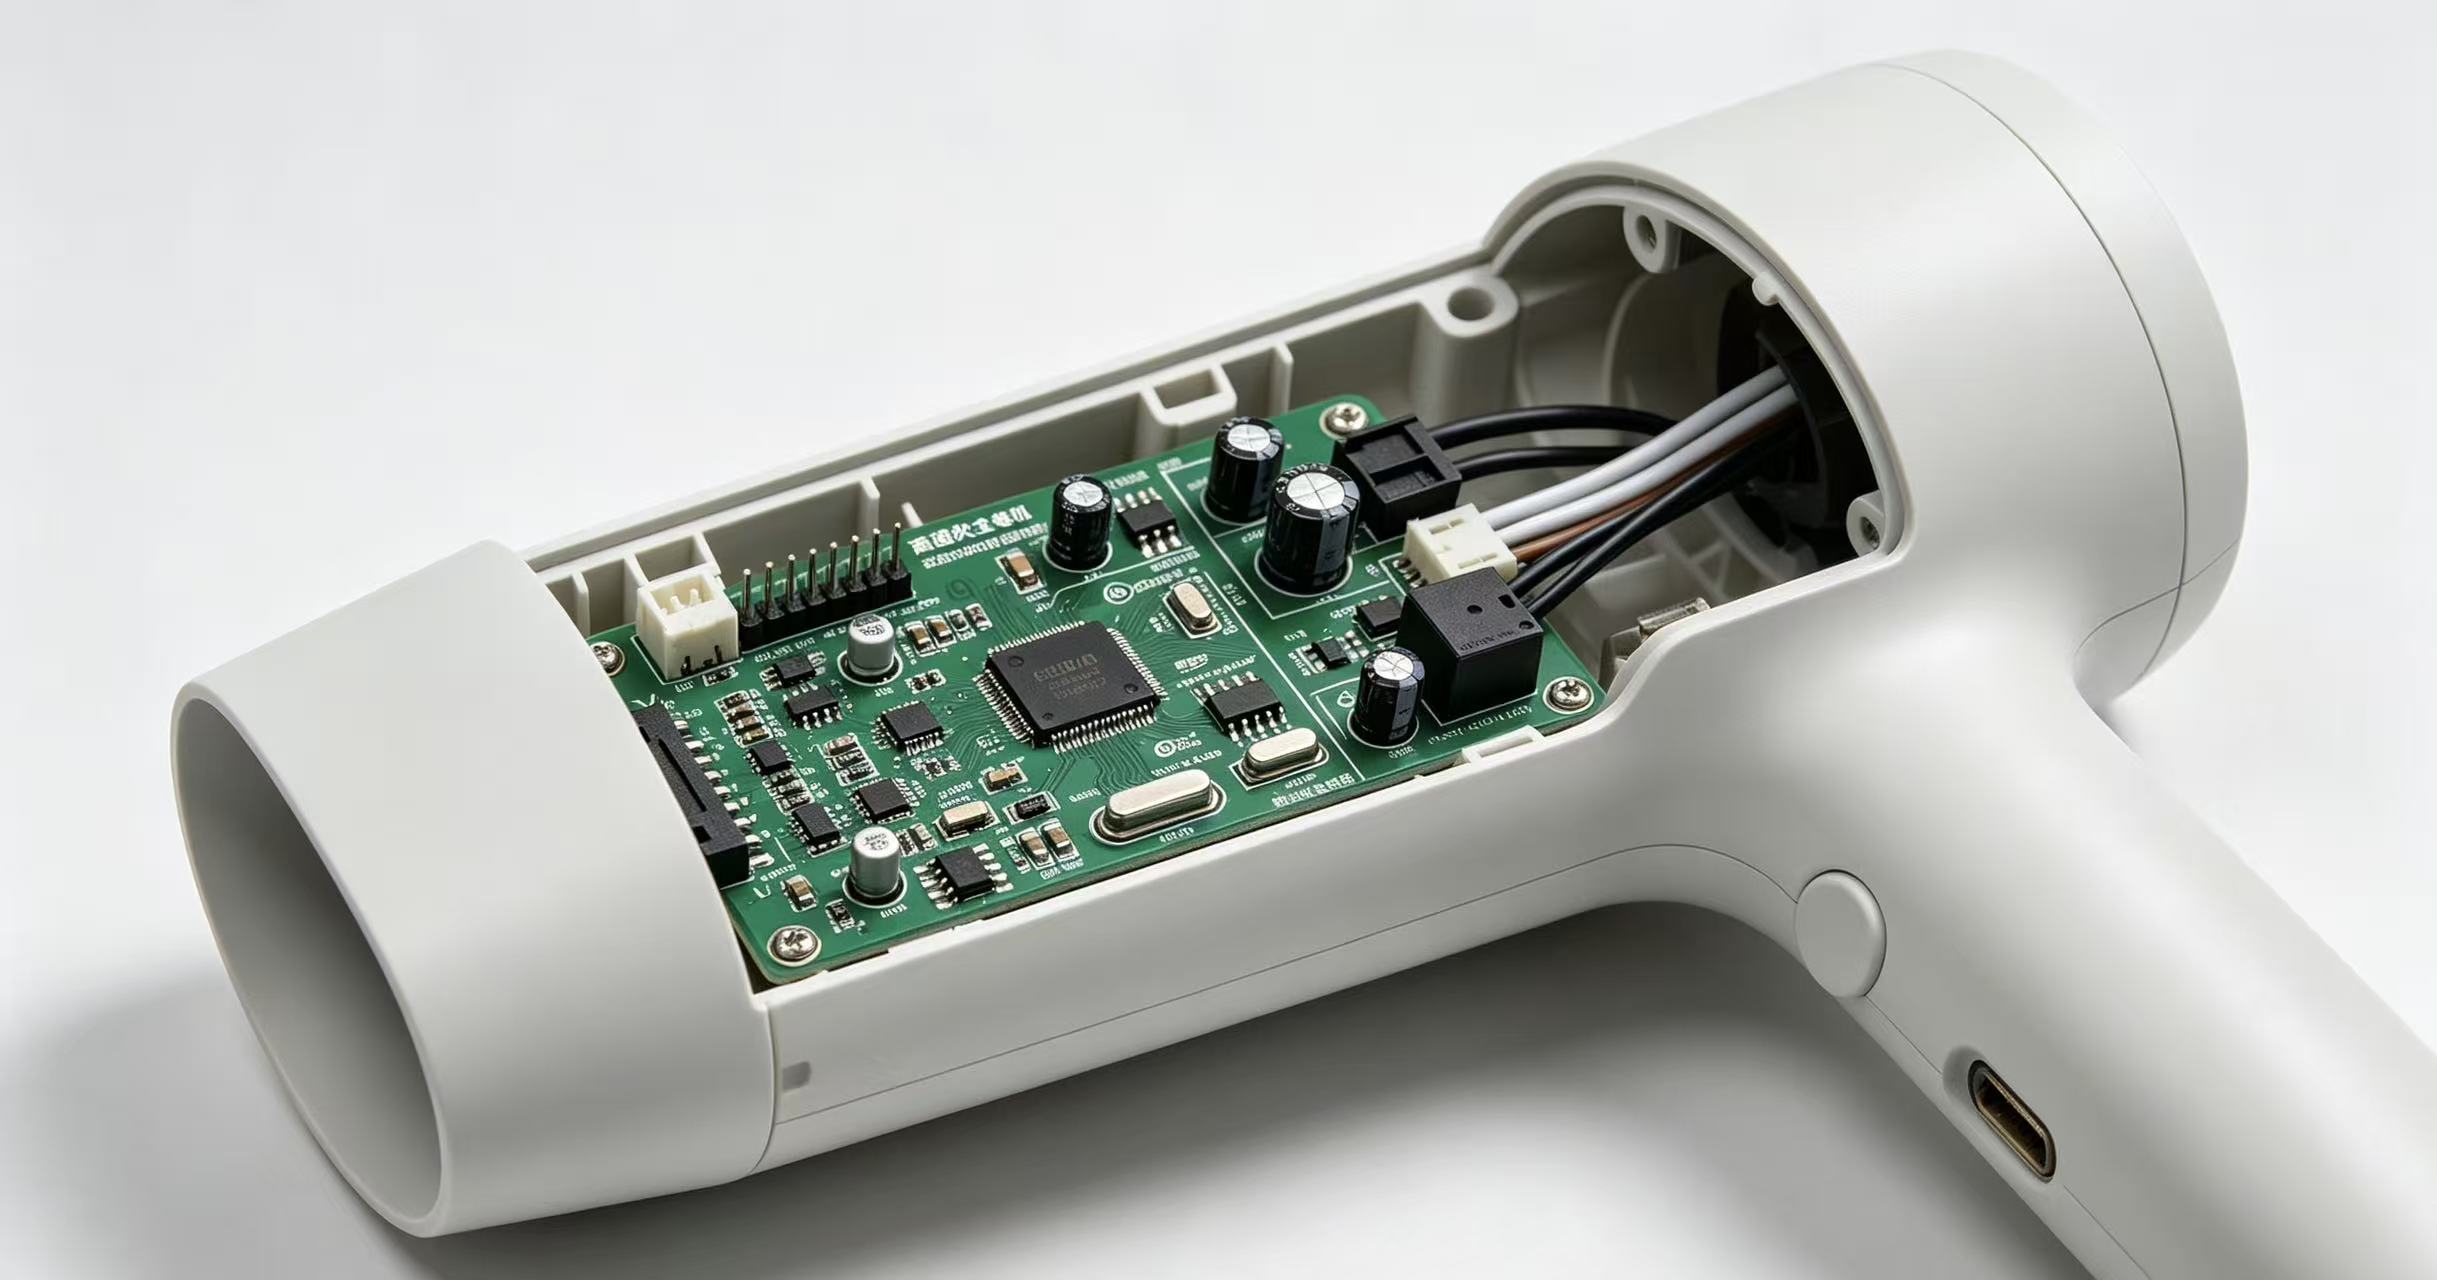
贴片引脚连锡,一旦落到需要人工逐板挑开返修,说明缺陷已经流转到产线末端。 烙铁人工挑锡只能解决单块板子短路,无法阻止下一批继续出现同类问题。想要打破「连锡 返修 再连锡」循环,核心思路:返修只做止损,重点要做源头预防。
优先借助助焊剂+毛细作用,不建议直接烙铁硬挑。
吸锡线(吸锡带)【首选】
引脚位置涂抹助焊剂,吸锡带覆盖桥连位置;烙铁轻压加热,熔融焊锡被吸锡带毛细吸附。
重点:禁止来回拖拽,单次加热1 2s,可多次轻吸,防止焊盘剥落。
热风枪辅助 细间距密脚IC,热风枪350 400℃均匀加热连锡区域,焊锡熔化后配合吸锡线处理;风速调低,避免吹飞周边小元件。
拖焊处理 引脚充分上助焊剂,烙铁平稳拖过引脚,依靠熔融焊料表面张力带走多余锡;对手法要求高,适合熟练作业员。
很多连锡根源在PCB阶段:
· 阻焊桥保证有效:焊盘边缘间距建议>0.2mm,留出足够阻焊桥。间距过小,阻焊桥过窄甚至做不出来,焊料极易跨接桥连。
· 钢网开孔优化:细间距引脚,钢网开孔宽度向内收缩10% 15%,从源头减少锡膏输出量;
· 增加偷锡焊盘:IC引脚外侧增加无电气连接偷锡焊盘,承接多余焊锡,降低引脚桥连;
· 大接地焊盘做热分割,避免热量失衡造成焊料无序流动。
回流曲线直接决定焊料熔化后的流动状态
· 预热升温斜率控制1 3℃/s,斜率太陡,助焊剂剧烈挥发,锡膏飞溅、塌落,加剧桥连;
· 恒温区间充足,助焊剂充分去除氧化层;润湿不良会造成焊料流动紊乱;
· 匹配合理峰值温度:依靠熔融焊锡自身表面张力,让焊锡向引脚收缩,自动分开桥连焊点。
处理引脚连锡,坚持预防为主、返修为辅。
已产生的不良,优先用「助焊剂+吸锡线」返修,最大程度保护PCB焊盘。
想要杜绝批量反复发生,不能停留在后端返修,要往前追溯:DFM阻焊桥、钢网开孔、锡膏选型、印刷参数、贴装精度、回流焊曲线。把缺陷拦截在发生之前,才是真正降本提良率的方案。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905