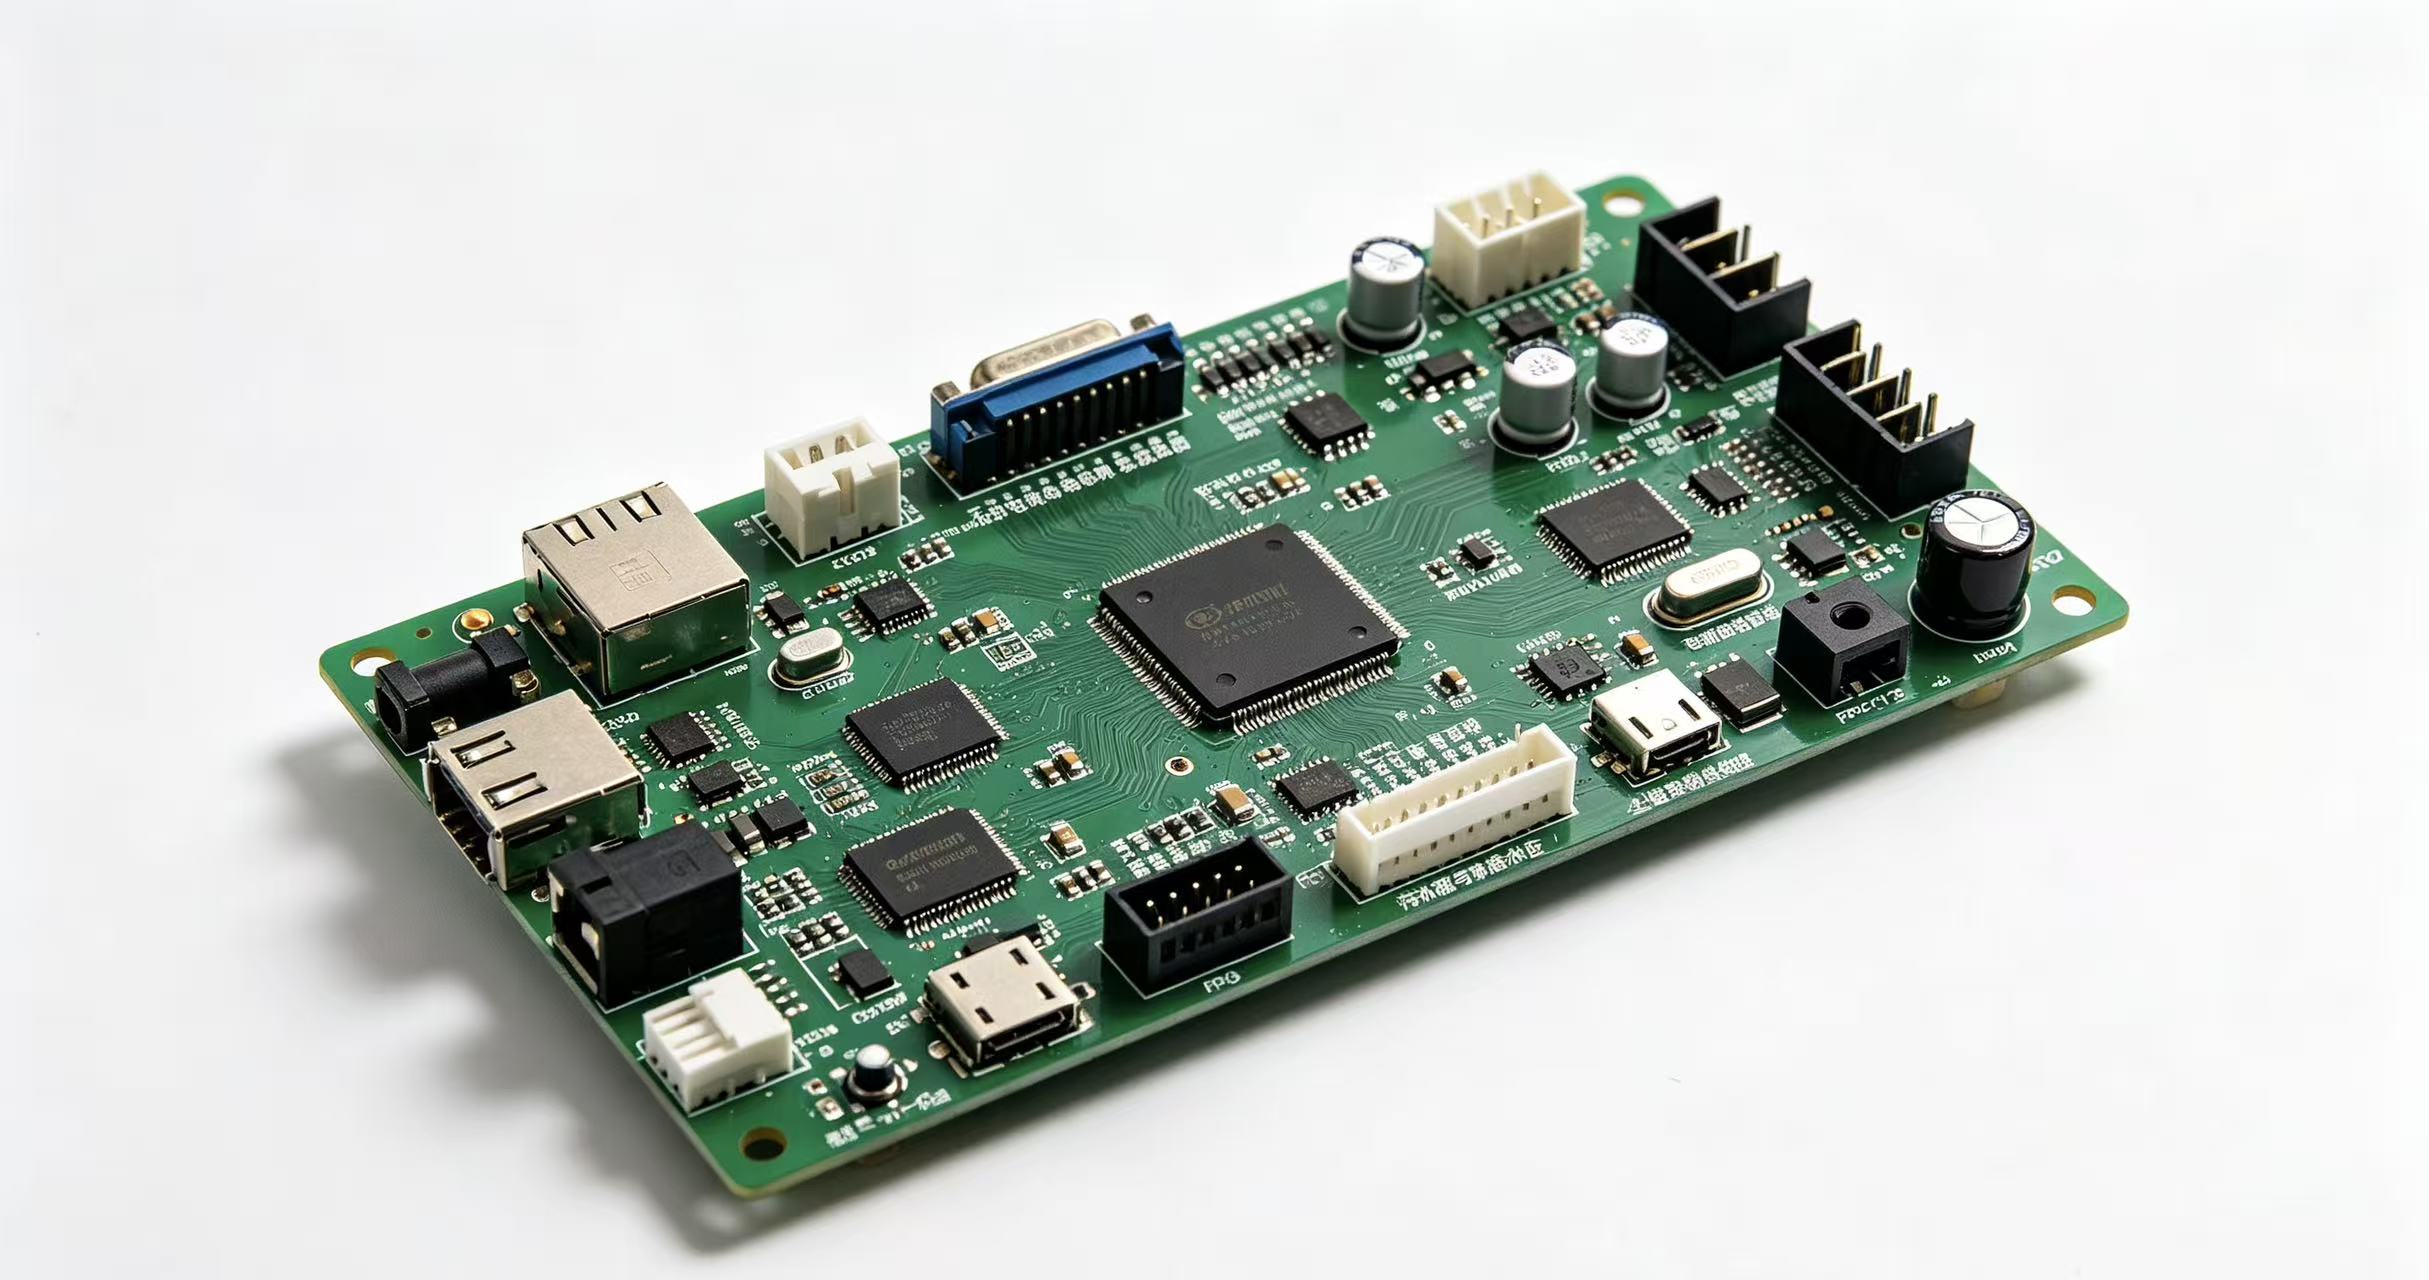
很多人去PCBA工厂审厂,第一时间直奔SMT车间,挨个核对贴片机型号、回流焊温区、AOI设备配置,把设备参数拍得满满当当。
设备固然重要,但设备再好,挡不住物料断供停线;检测精度再高,也防不住翻新物料批量返修。PCBA能不能稳定交付,一半看车间硬件,另一半看供应链管控。只看设备的审厂,刚好漏掉量产最大的风险点。
不要只问供应商数量,重点核查关键元器件采购链路:原厂一级代理、目录分销商、现货市场的占比是否清晰。
核心风险:全部依赖现货市场,缺货涨价时极易拿到翻新料、散新料;
核验要点:有没有真伪管控手段?IQC是否做可焊性抽检、X-Ray验芯、开盖复检?非授权来料有没有加严检验? 物料渠道可追溯,出问题才能锁定批次;渠道模糊,品质异常根本找不到源头。
量产80%的隐性故障,都来自未经审批的物料替换。 工厂不能随意把“参数差不多”的元器件直接替换,必须做到:
1. 物料替代先做电气与可靠性验证;
2. 提交ECN变更申请,拿到客户书面确认才可以换料;
3. BOM版本、实物用料、物料批次三者完全对应。 现场随机抽取几块在制品,对照BOM核对物料品牌型号,就能快速看出管控是否流于形式。
交期平稳时看不出差距,芯片紧缺、订单临时加量,才考验工厂备货能力。 靠谱工厂要有完整预案:
· 常用物料设置安全库存;
· 长交期元器件依据客户预测滚动备料;
· 提前完成替代料验证,随时可以切换物料。 看仓库台账、缺料历史记录、备料计划,远比看产线节拍更能判断交付稳定性。
现场直接测试追溯能力:提供一块成品序列号,能不能查到元器件批次、PCB批次、贴片机台、回流焊曲线、AOI测试记录?
· 只追溯到整批次:一旦出事只能整批隔离,损失巨大;
· 实现单板级追溯:精准锁定不良物料与工序,止损范围可控。 重点确认MES追溯数据是不是真实在用,而不是只录数据不调取。
不要只看工厂有没有不良,要看异常处理闭环:来料不良如何隔离退货、制程参数漂移会不会立刻停线调机、客诉有没有失效分析+纠正预防措施。 口头整改、没有书面记录的工厂,同类问题一定会反复发生。
PCBA品质不只是元器件采购,PCB板材、锡膏、三防漆、清洗剂等辅料同样关键。 必须审核PCB厂商资质、辅料批次管控;二级供应商变更时,要提前评估对PCBA焊接、防潮、阻抗带来的影响。上游来料管控缺位,再好的SMT工艺也白搭。
看设备,只能确认工厂“有能力生产”;审供应链,才能确认工厂“可以长期稳定量产、出问题能兜底”。
物料渠道透明、BOM变更闭环、备货策略完善、单板可追溯、异常持续改善、二级供应商严格审核,这六项管控到位,生产设备才能发挥价值。
当下PCBA行业竞争早已不只是贴片精度的比拼,供应链管控能力,才是代工工厂真正的核心壁垒。
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905