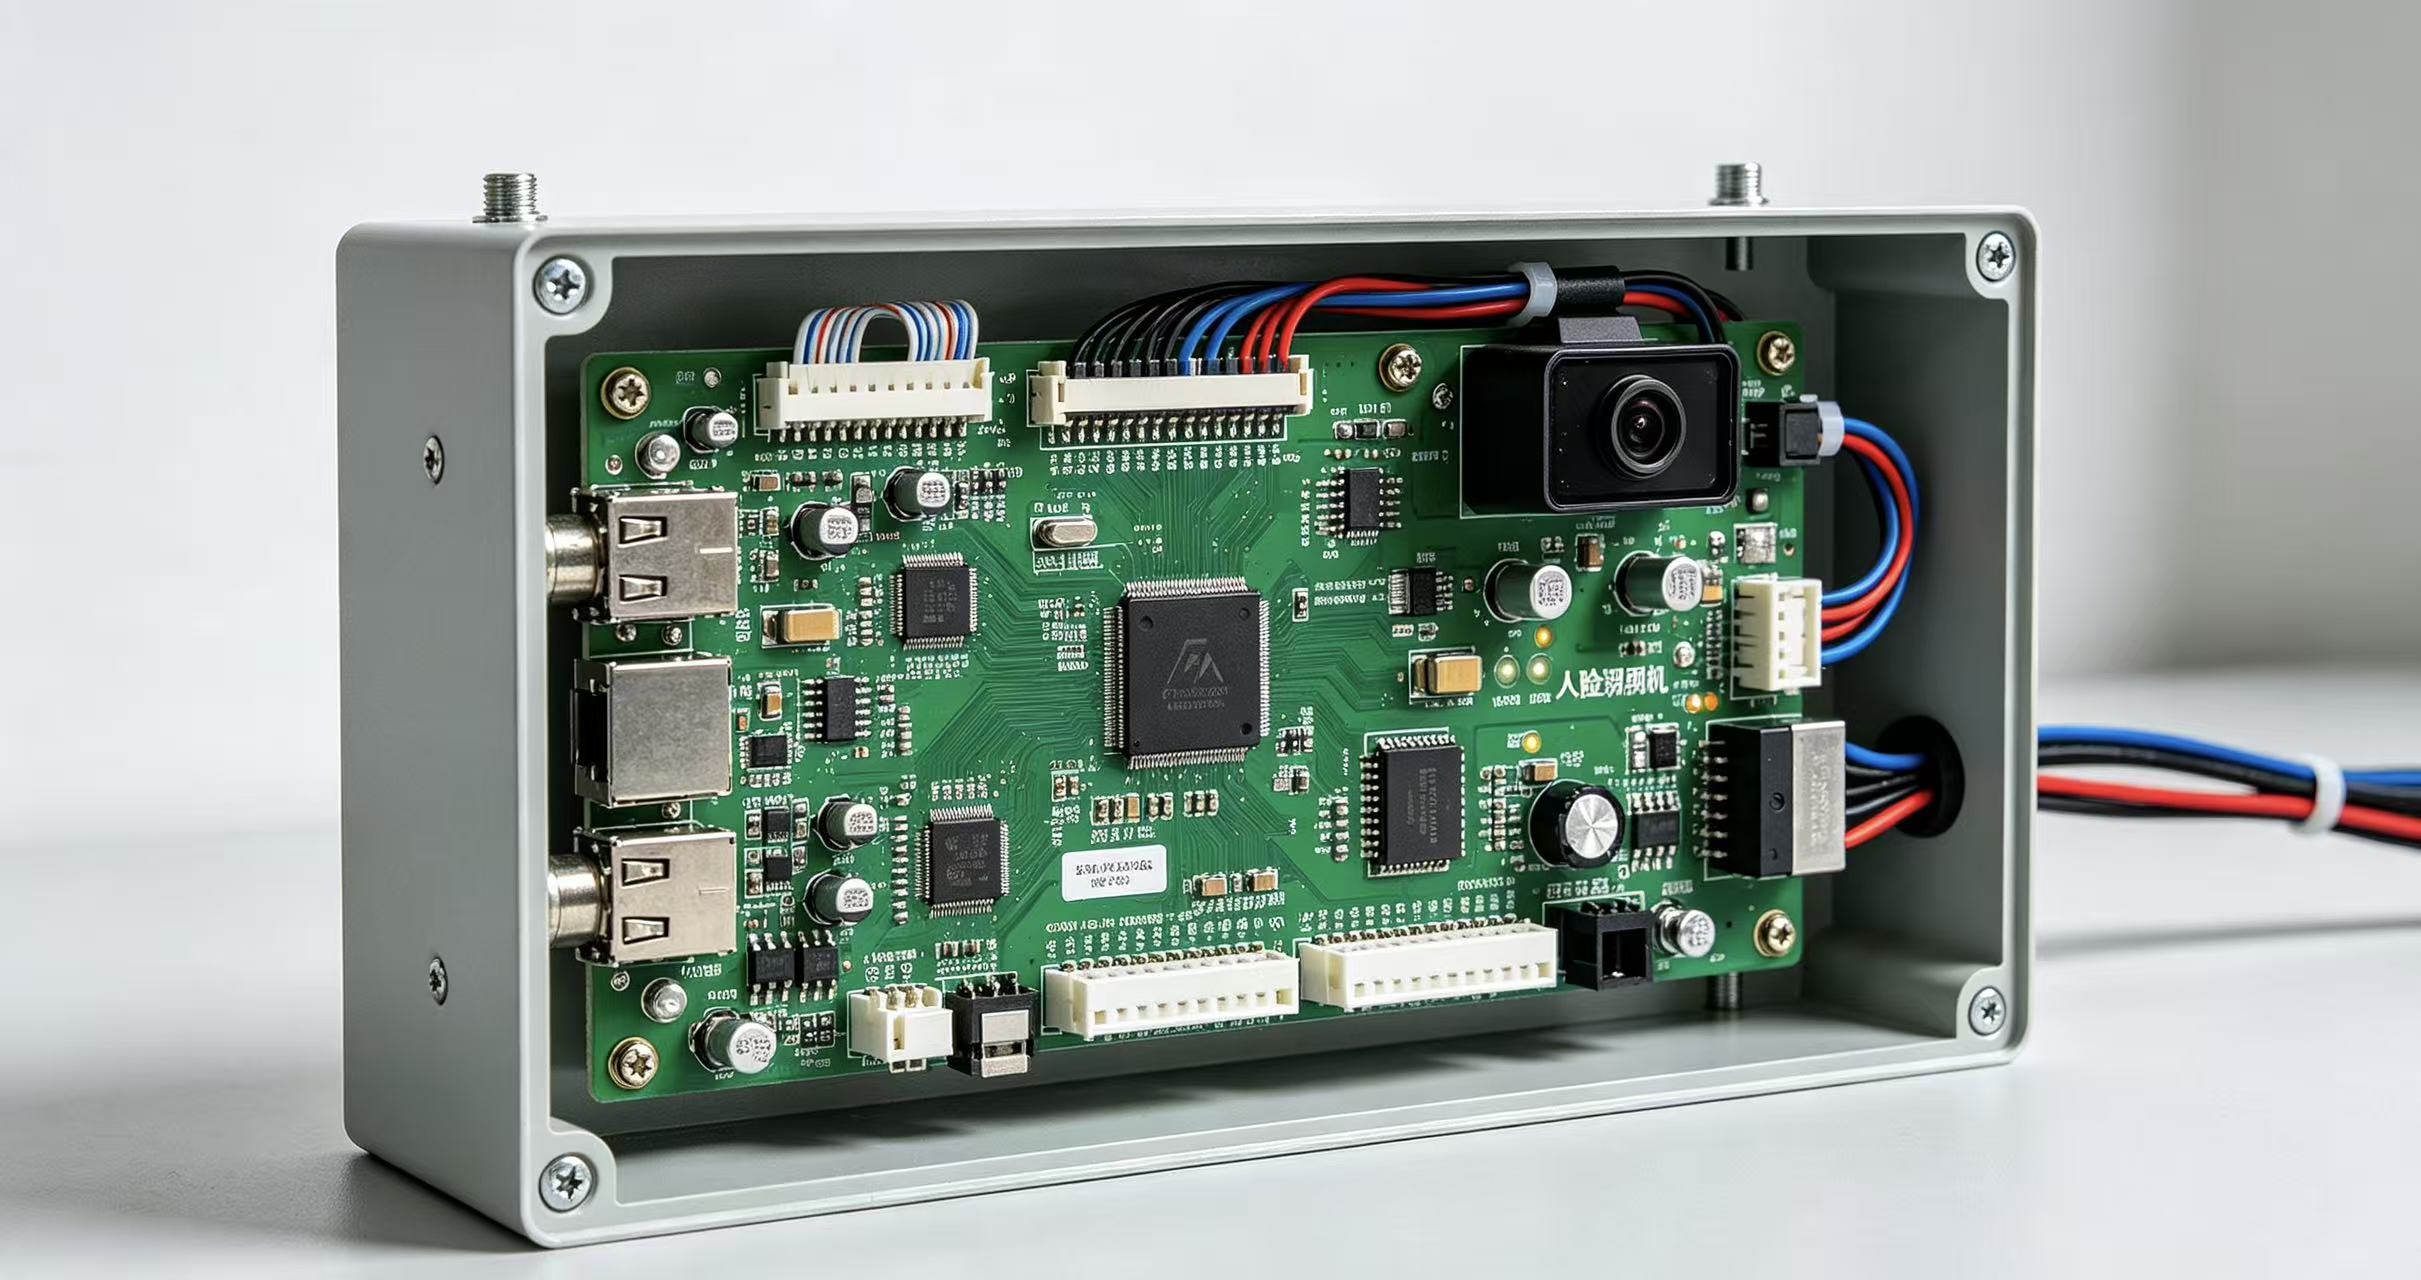
做过电路板的都懂,消费电子板子,优先看良率、看成本、看交付速度。
但新能源电路板,底层逻辑直接换赛道。高压、大电流、宽温-40℃~125℃、十年长寿命,容错空间极小,属于零缺陷导向的制造。能不能做出来是基础,能不能在严苛工况长期稳定,才是核心考验
很多客户拿消费电子的经验来做BMS、储能板,踩坑踩得猝不及防。今天拆开讲讲新能源PCBA制造整套逻辑。
车规级供应链,不是随便一条SMT线就能接单。全流程必须落地APQP、FMEA、MSA、SPC、PPAP五大工具。
关键工序Cpk一般≥1.33,BMS这类安全件甚至要求≥1.67。物料一物一码全链路追溯,所有生产数据长期存档,随时应对整车厂稽核。没有这套体系,再便宜也不敢上项目。
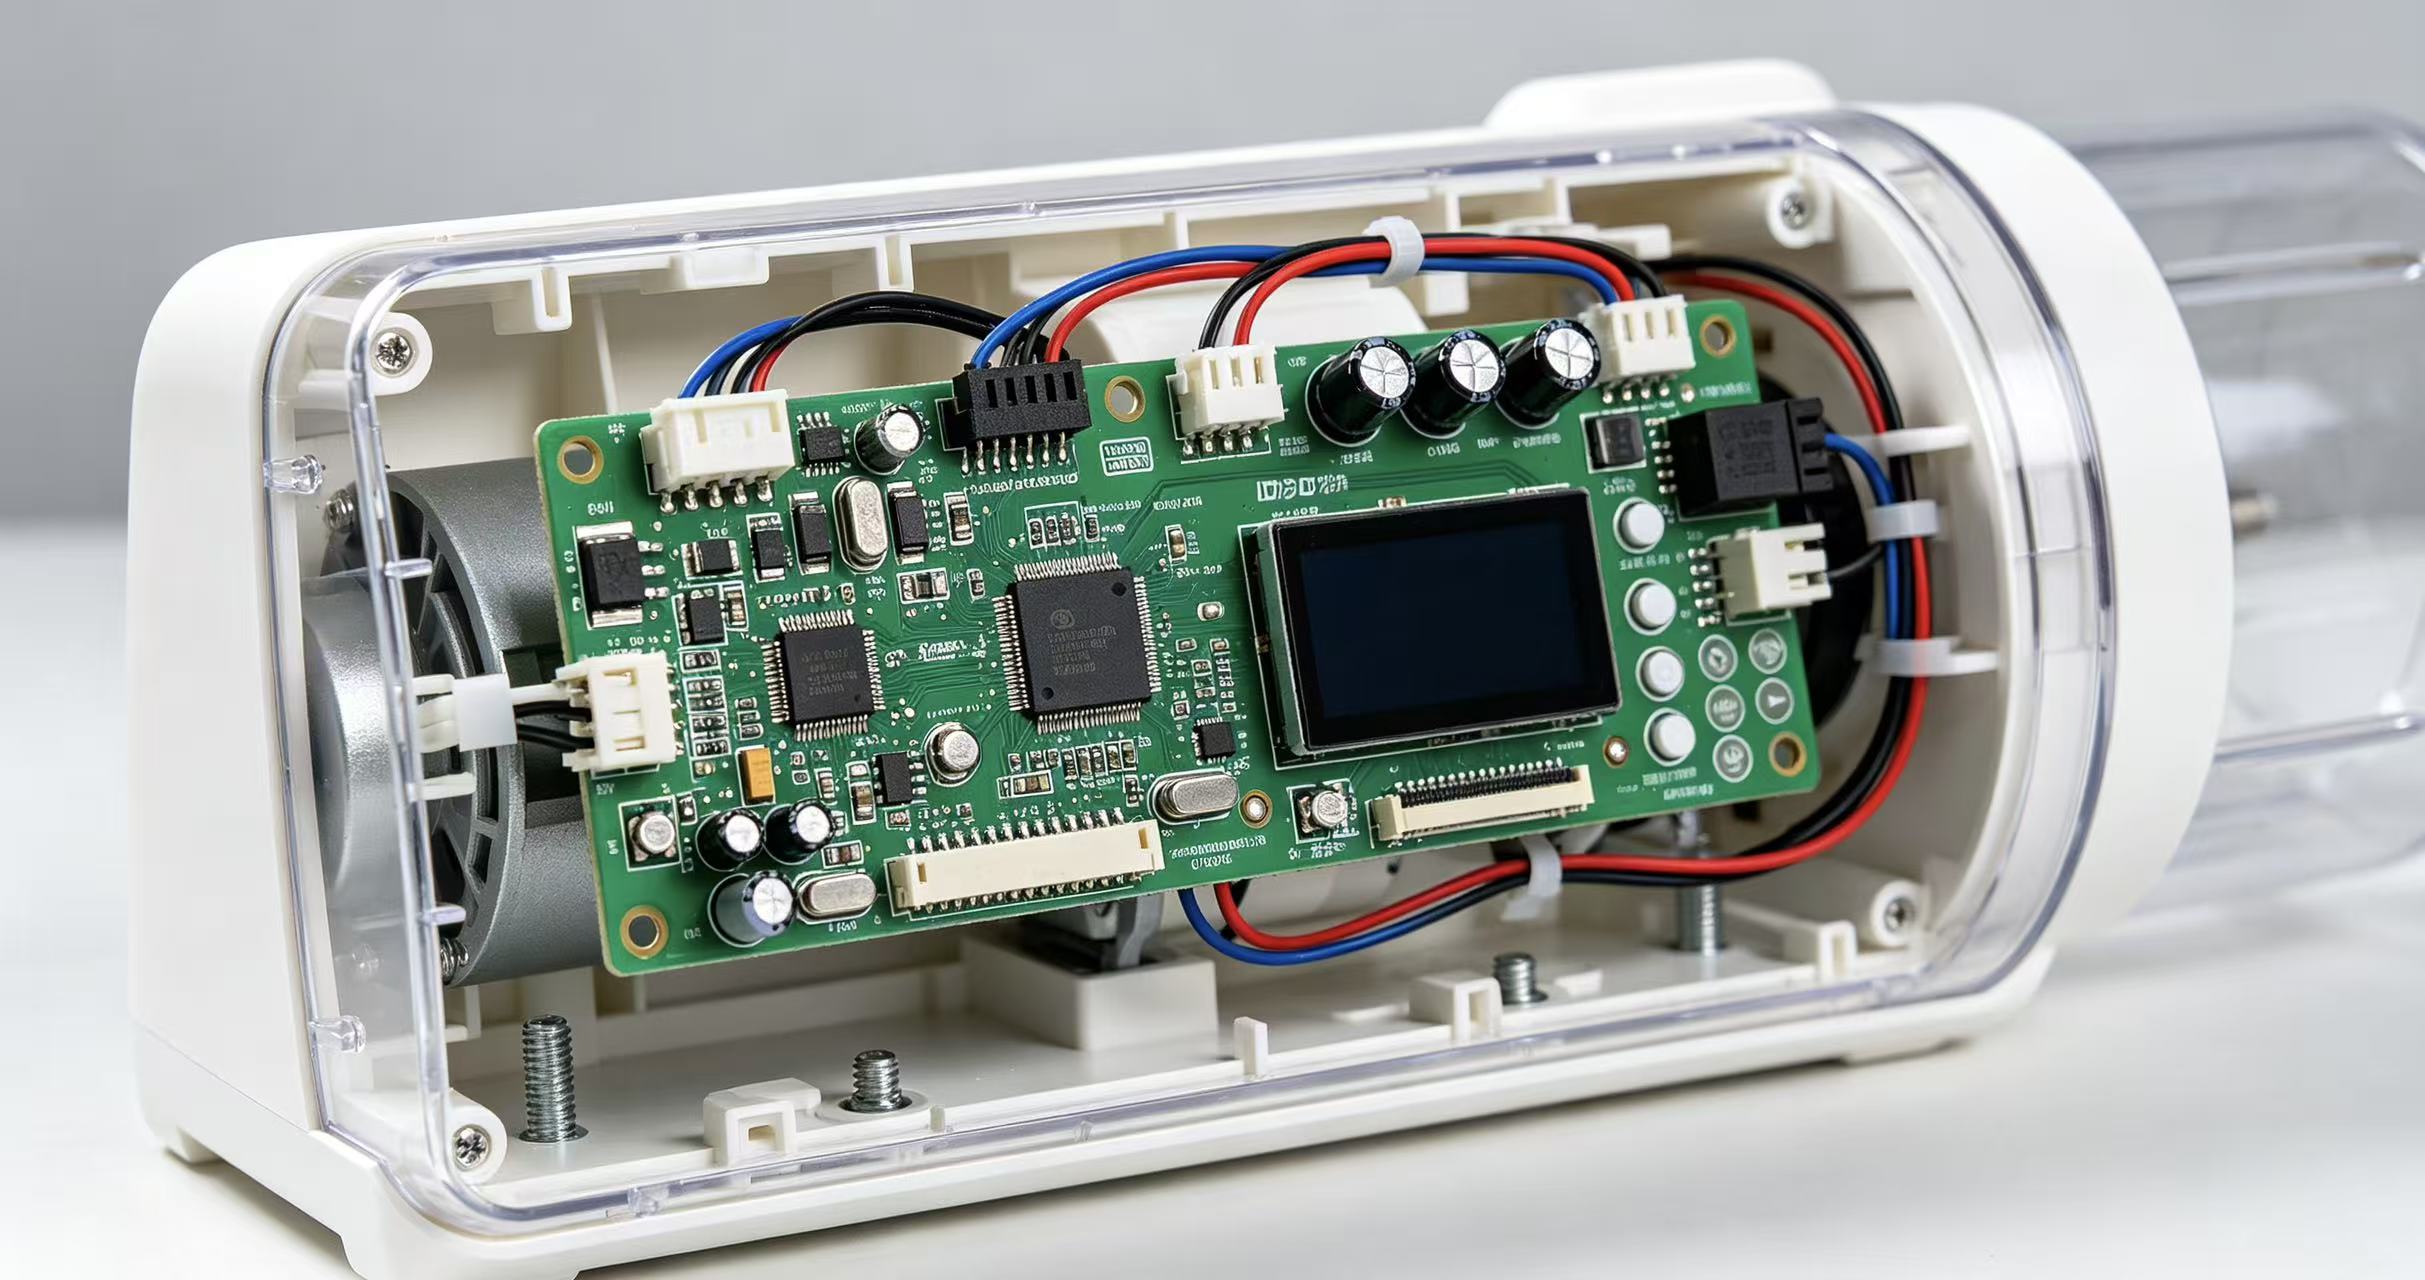
新能源板子最特殊一点:同一块板上,一边是几百安大电流功率回路,另一边是毫伏级精密采样信号,极易互相干扰。 普通FR-4很难扛住反复温循和高压漏电,大多选用高Tg≥170℃、低吸水率、CTI≥600V板材;大功率模块搭配铝基板、陶瓷基板强化导热。
电流路径普遍2oz~6oz厚铜,800V平台外层甚至用到4oz以上,降低温升。高压低压区域严格分区,预留合规爬电距离、电气间隙,必要时PCB开槽,在DFM阶段就规避安规风险。
厚铜板最头疼就是热沉效应,铜面吸热快,像一个热量黑洞。同一个板,大功率焊盘容易冷焊虚焊,旁边01005小元件又容易过热烧坏,通用回流曲线直接失效。 解决方案是定制阶梯式炉温,拉长预热,实现板面热平衡;优先氮气回流+真空模块,压低功率器件焊点空洞率。 锡膏印刷要用阶梯钢网,大焊盘加厚保证锡量,细引脚区域减薄防桥接。 SMT+DIP混装板,大电流端子优先选择性波峰焊,局部焊接,避免已经贴好的器件二次受热冲击。 焊接后清洗不能省,清除助焊剂残留,防止高压下离子迁移漏电;再做选择性三防涂覆,连接器触点避开涂层,后续还要过盐雾、温循验证。
检测链条远密于普通板子:3D SPI管控锡膏、AOI外观检查、X-Ray透视BGA/QFN底部焊点,功率器件空洞率常控制在5%以内。 ICT测通断、FCT模拟工况跑功能;高压板必须逐片做耐压、绝缘测试。
可靠性还要跟着AEC-Q标准做验证:上千次温度循环、温度冲击、振动、盐雾、高温老化,提前筛掉焊点疲劳、元件开裂这类潜伏问题。
新能源PCBA,不是“贴好元件就行”。是以车规体系为底座,厚铜工艺+热管理为核心,全链路追溯+阶梯可靠性验证兜底的整套工程方案。 对工厂的要求,早已不止高精度贴装,更要吃透强弱电共存的工艺边界,把可靠性落到每一组生产数据里。
做储能、BMS、车载电控的小伙伴,选型和打样阶段,一定要提前对齐工艺能力,少走返工弯路
Copyright © 2023-2024 四川英特丽 版权所有 备案号:蜀ICP备2023006185号
15928367905